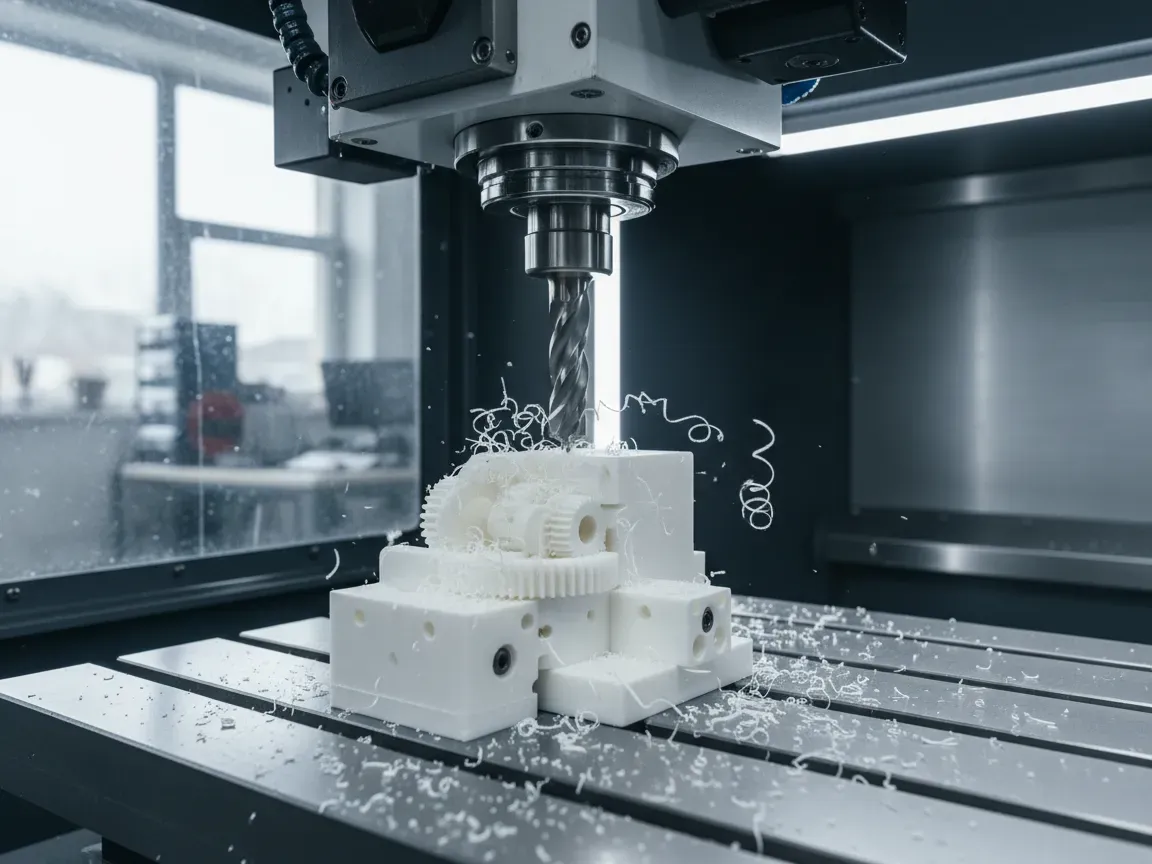
Zlecenie produkcji detali z tworzyw konstrukcyjnych wymaga od zamawiającego zupełnie innego podejścia do weryfikacji wykonawcy niż standardowa obróbka metali. Choć frezarki i tokarki numeryczne wyglądają podobnie bez względu na obrabiany surowiec, właściwości fizykochemiczne polimerów stawiają przed technologami diametralnie odmienne wyzwania. Wielu przedsiębiorców przekonało się o tym dopiero w momencie, gdy odebrane elementy nie trzymały wymiarów po kilku dniach od opuszczenia maszyny, uległy deformacji pod wpływem temperatury pracy lub wykazywały mikropęknięcia strukturalne. Wybór odpowiedniego partnera produkcyjnego decyduje nie tylko o precyzji wykonania, ale przede wszystkim o powtarzalności seryjnej i trwałości gotowych komponentów w warunkach docelowych.
Rynek usług obróbczych jest nasycony firmami deklarującymi wszechstronność, jednak deklaracja uniwersalności bywa pułapką. Obróbka polimerów technicznych, takich jak poliacetal, poliamid, teflon czy zaawansowany polieteroeteroketon, wymaga dedykowanej wiedzy inżynierskiej, specyficznego oprzyrządowania oraz rygorystycznej kontroli środowiska produkcyjnego. Zrozumienie, na jakie parametry technologiczne i organizacyjne należy zwrócić uwagę podczas audytu wykonawcy, pozwala uniknąć kosztownych błędów i przestojów w montażu.
Dlaczego specyfika polimerów wymaga odmiennych maszyn i narzędzi?
Tworzywa sztuczne charakteryzują się bardzo niską przewodnością cieplną oraz wysokim współczynnikiem rozszerzalności termicznej w porównaniu ze stalami czy stopami aluminium. Ciepło generowane w strefie skrawania nie rozprasza się w materiale, lecz kumuluje na krawędzi ostrza i powierzchni przedmiotu obrabianego. Niewłaściwy dobór prędkości skrawania lub posuwu prowadzi do miejscowego topnienia polimeru, zatykania rowków wiórowych freza oraz powstawania ogromnych naprężeń własnych, które ujawniają się w postaci odkształceń dopiero po rozmocowaniu detalu.
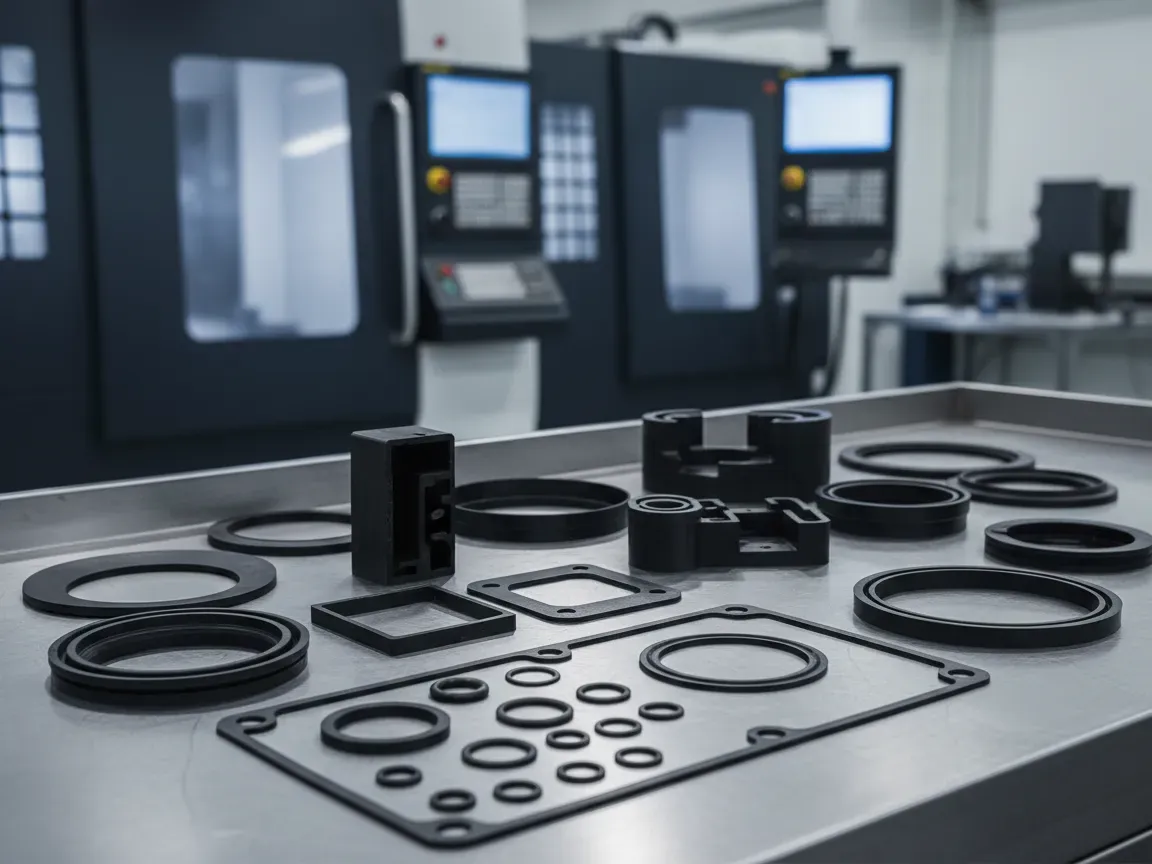
Z tego względu profesjonalna obróbka tworzyw sztucznych cnc musi opierać się na centrach obróbczych zdolnych do pracy z bardzo wysokimi obrotami wrzeciona przy jednoczesnym zachowaniu dużej dynamiki posuwów. Kluczowe znaczenie ma geometria stosowanych narzędzi skrawających. Frezy do tworzyw posiadają znacznie większe kąty natarcia i przyłożenia, polerowane rowki wiórowe ułatwiające natychmiastowe odprowadzanie urobku oraz specjalne powłoki zapobiegające przywieraniu cząsteczek plastiku. Wykonawca, który próbuje obrabiać poliamid stępionym frezem przeznaczonym do aluminium, nie jest w stanie zagwarantować gładkości powierzchni ani stabilności tolerancji geometrycznych.
Istotny jest również sposób chłodzenia strefy skrawania. Tradycyjna obróbka na mokro przy użyciu standardowych emulsji chłodząco smarujących bywa w przypadku tworzyw niewskazana lub wręcz zabroniona. Niektóre polimery, na przykład poliamidy, wykazują silną higroskopijność i chłoną wilgoć z chłodziwa, co prowadzi do natychmiastowej zmiany ich wymiarów oraz pogorszenia właściwości dielektrycznych. Doświadczony zakład stosuje chłodzenie sprężonym, schłodzonym powietrzem, instalacje typu mikronawilżanie lub starannie dobrane media chłodzące obojętne chemicznie dla danego tworzywa.
Jak zweryfikować park maszynowy i technologie mocowania cienkościennych detali?
Oceniając możliwości wykonawcy, warto przyjrzeć się nie tylko samym maszynom CNC, lecz przede wszystkim systemom mocowania detali. Tworzywa sztuczne cechują się znacznie niższą sztywnością i modułem sprężystości niż metale. Zastosowanie tradycyjnych imadeł maszynowych o dużym nacisku punktowym niemal zawsze powoduje sprężyste odkształcenie materiału podczas frezowania. Po zwolnieniu zacisków detal wraca do swojego pierwotnego kształtu, co skutkuje drastycznym zwichrowaniem płaszczyzn i utratą geometrii otworów.
Kompetentny warsztat dysponuje zaawansowanymi technologiami mocowania, wśród których standardem powinny być stoły próżniowe, zwłaszcza przy obróbce płyt, pokryw oraz wielkogabarytowych elementów płaskich. Podciśnienie gwarantuje równomierny docisk na całej powierzchni bez wprowadzania naprężeń mechanicznych. Przy detalach przestrzennych i skomplikowanych bryłach technologowie powinni stosować dedykowane szczęki miękkie dopasowane do konturu części lub specjalne uchwyty montażowe drukowane w technologii addytywnej.
Podczas rozmowy technicznej należy zapytać o sposoby kompensacji ugięcia materiału pod wpływem sił skrawania przy detalach cienkościennych. Wykonawca posiadający odpowiednie zaplecze potrafi zaprogramować wieloetapową ścieżkę narzędzia, stosując obróbkę zgrubną z naddatkiem, fazę relaksacji materiału i dopiero na końcu precyzyjne przejście wykańczające. Taka strategia zapobiega deformacji ścianek pod wpływem uwolnionych naprężeń strukturalnych.
Znajomość materiałoznawstwa jako fundament bezbłędnej produkcji
Samo posiadanie nowoczesnej obrabiarki nie wystarczy, jeśli kadra inżynieryjna nie rozumie zachowania poszczególnych gatunków polimerów. Tworzywa różnią się między sobą nie tylko twardością, ale też krystalicznością, temperaturą zeszklenia czy podatnością na pełzanie. Przykładowo, obróbka PTFE wymaga skrajnie ostrych krawędzi tnących z uwagi na tendencję materiału do płynięcia pod naciskiem, podczas gdy PEEK wypełniony włóknem szklanym lub węglowym zachowuje się jak materiał silnie ścierny i wymaga narzędzi z ostrzami diamentowymi.
Kluczowym elementem weryfikacji wiedzy wykonawcy jest kwestia wyżarzania odprężającego półfabrykatów. Półprodukty w postaci płyt czy prętów wytłaczanych posiadają ogromne naprężenia powstałe w procesie ekstruzji i szybkiego chłodzenia. Usunięcie wierzchniej warstwy materiału podczas frezowania powoduje zachwianie równowagi sił wewnętrznych, co prowadzi do wyginania się detalu. Profesjonalny warsztat wie, kiedy proces skrawania należy przerwać, aby poddać detal kontrolowanemu wygrzewaniu w piecu komorowym przed ostatecznym wykończeniem krytycznych wymiarów.
Warto zapytać oferenta o pochodzenie surowców i możliwość przedstawienia atestów materiałowych 3.1 lub deklaracji zgodności z normami FDA, jeśli detale trafią do kontaktu z żywnością bądź farmacją. Renomowani dostawcy korzystają z półfabrykatów od sprawdzonych producentów europejskich, co gwarantuje jednorodność gęstości w całej objętości materiału, brak pęcherzy powietrznych w rdzeniu oraz stabilność partii produkcyjnych.
W jakich warunkach odbywa się kontrola jakości i pomiary polimerów?
Ostatnim, lecz równie istotnym etapem weryfikacji kompetencji zakładu jest audyt izby pomiarowej i procedur kontrolnych. Weryfikacja wymiarowa detali z tworzyw sztucznych rządzi się innymi prawami niż pomiary stali. Z uwagi na dużą rozszerzalność cieplną polimerów, pomiar wykonany bezpośrednio po wyjęciu detalu z maszyny, gdy jest on nagrzany do kilkudziesięciu stopni, da zupełnie inne wyniki niż kontrola przeprowadzona w znormalizowanej temperaturze referencyjnej wynoszącej 20 stopni Celsjusza.
Profesjonalny wykonawca dysponuje klimatyzowaną izbą pomiarową, w której detale przed pomiarem poddawane są procesowi kondycjonowania przez odpowiednią liczbę godzin. Pomiary powinny być realizowane przy użyciu bezdotykowych systemów optycznych, skanerów 3D lub współrzędnościowych maszyn pomiarowych z głowicami o minimalnej sile nacisku pomiarowego. Standardowy nacisk końcówki pomiarowej stosowany przy metalach może powodować lokalne ugięcie tworzywa, fałszując odczyt o setne części milimetra.
Istotnym sygnałem świadczącym o dojrzałości technologicznej warsztatu jest gotowość do dostarczenia raportu pomiarowego zawierającego nie tylko wymiary liniowe, ale też tolerancje kształtu i położenia, takie jak płaskość, prostopadłość czy bicie promieniowe. Wykonawca, który potrafi precyzyjnie zdefiniować te parametry i udowodnić je na certyfikowanym sprzęcie pomiarowym, stanowi bezpieczny wybór dla każdego projektu inżynieryjnego.
Świadomy audyt wykonawcy decyduje o sukcesie wdrożenia detali z tworzyw
Właściwe przygotowanie do rozmów z potencjalnym dostawcą pozwala szybko odsiać firmy, które traktują tworzywa sztuczne jako poboczne urozmaicenie produkcji metalowej. Zwrócenie uwagi na dedykowane narzędzia, technologię chłodzenia, metody mocowania próżniowego oraz procedury wyżarzania odprężającego daje pewność, że zlecany projekt trafi w ręce specjalistów rozumiejących naturę materiałów polimerowych.
Inwestor, który wymaga od warsztatu nie tylko niskiej ceny, ale przede wszystkim spójnej koncepcji technologicznej i udokumentowanej kontroli parametrów środowiskowych, zyskuje gwarancję bezproblemowego montażu gotowych wyrobów. Ostateczny koszt precyzyjnego detalu to bowiem nie tylko stawka za roboczogodzinę obrabiarki, lecz całkowity bilans braku odrzutów, trwałości eksploatacyjnej oraz niezmienności wymiarowej w całym cyklu życia produktu.