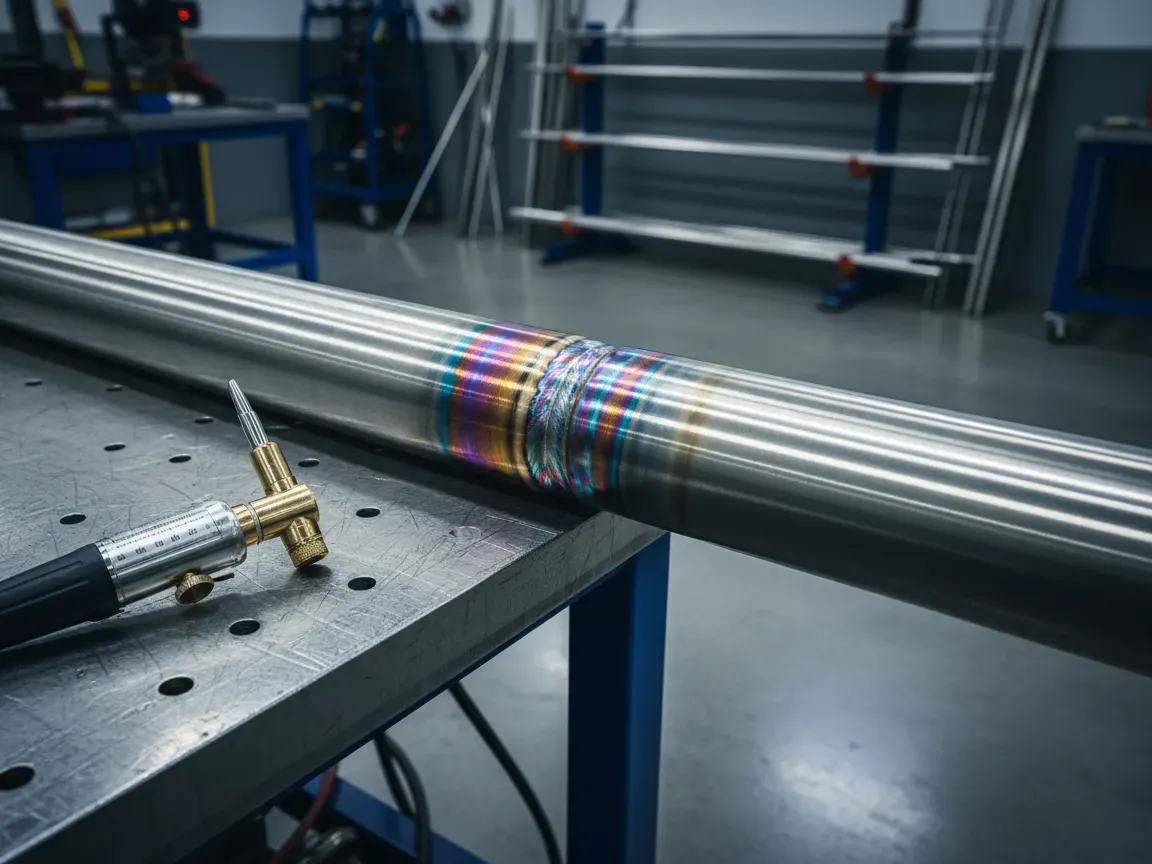
Stal nierdzewna to materiał wyjątkowy, doceniany w przemyśle chemicznym, spożywczym, farmaceutycznym oraz w nowoczesnej architekturze za swoją odporność na korozję i estetykę. Jednak jej właściwości fizykochemiczne stawiają przed wykonawcami bardzo rygorystyczne wymagania. Złe podejście do procesu łączenia elementów może doprowadzić do degradacji materiału, powstawania ognisk korozji międzykrystalicznej, a w skrajnych przypadkach do katastrofy budowlanej lub kosztownego przestoju linii technologicznej. Z tego względu zlecenie prac przypadkowemu zakładowi ślusarskiemu wiąże się z ogromnym ryzykiem biznesowym.
Precyzyjne łączenie stopów wysokostopowych wymaga nie tylko zaawansowanego sprzętu, ale przede wszystkim wiedzy metalurgicznej i opanowania odpowiednich technik manualnych. W tym segmencie standardem jest spawanie stali nierdzewnej tig, czyli metoda 141 z użyciem elektrody nietopliwej w osłonie gazów obojętnych. Gwarantuje ona najwyższą czystość metalurgiczną złącza, brak rozprysków oraz pełną kontrolę nad wprowadzanym ciepłem. Aby jednak efekt końcowy spełniał normy bezpieczeństwa, zamawiający musi wiedzieć, jak zweryfikować warsztat pod kątem formalnym i technicznym przed podpisaniem umowy.
Jakie uprawnienia personelu spawalniczego są bezwzględnie wymagane?
Pierwszym krokiem podczas oceny potencjalnego wykonawcy jest audyt kompetencji zatrudnionych pracowników. Spawanie metodą TIG wymaga ogromnej dyscypliny i wprawnej ręki, dlatego podstawą formalną są aktualne certyfikaty wydane przez akredytowane jednostki, takie jak Urząd Dozoru Technicznego, TÜV czy Instytut Spawalnictwa. Podstawowym dokumentem potwierdzającym kwalifikacje spawacza jest świadectwo egzaminu zgodne z normą PN-EN ISO 9606-1, która precyzuje wymagania dla spawania stali.
Podczas przeglądania certyfikatów personelu nie wystarczy sprawdzić daty ważności dokumentu. Certyfikaty mają ściśle określony zakres uprawnień, który musi pokrywać się ze specyfikacją zlecanego projektu. Zwróć szczególną uwagę na pozycje spawalnicze, w jakich dany pracownik może realizować spoiny. Zupełnie innych umiejętności wymaga łączenie blach w pozycji podolnej, a innych spawanie rurociągów w pozycjach przymusowych. Istotny jest także zakres grubości łączonych materiałów, średnice rur oraz grupa materiałowa. Posiadanie certyfikatu na stale węglowe nie uprawnia automatycznie do łączenia stali austenitycznych czy dupleks.
Profesjonalny wykonawca dysponuje również nadzorem spawalniczym. W zależności od klasy konstrukcji i wymagań normy PN-EN ISO 3834 firma powinna zatrudniać lub stale współpracować z koordynatorem spawalnictwa posiadającym dyplom IWE, czyli Międzynarodowego Inżyniera Spawalnika, lub IWT. Obecność takiego specjalisty daje gwarancję, że procesy technologiczne są prawidłowo zaplanowane i nadzorowane na każdym etapie realizacji.
Czym jest dokumentacja technologiczna i dlaczego musisz jej wymagać?
Wiarygodna firma produkcyjna nie rozpoczyna spawania na podstawie ustnych ustaleń czy intuicji pracowników. Każde odpowiedzialne zadanie techniczne musi opierać się na zatwierdzonej dokumentacji technologicznej. Kluczowym dokumentem operacyjnym na stanowisku pracy jest instrukcja technologiczna spawania, znana jako WPS. Zawiera ona szczegółowe wytyczne dla spawacza, określające parametry prądowe, rodzaj gazu osłonowego, prędkość podawania spoiwa, temperaturę międzyściegową oraz technikę prowadzenia uchwytu.
Instrukcja WPS nie może być jednak tworzona dowolnie. Musi ona bazować na protokole kwalifikowania procedury spawania, czyli dokumencie WPQR, sporządzanym zgodnie z normą serii PN-EN ISO 15614. Protokół ten jest dowodem na to, że wykonawca przeprowadził próbne spawanie danego złącza, a uzyskana próbka przeszła z wynikiem pozytywnym szereg rygorystycznych badań niszczących i nieniszczących w certyfikowanym laboratorium. Posiadanie odpowiednich WPQR świadczy o dojrzałości technologicznej zakładu i eliminuje ryzyko błędów na etapie seryjnej produkcji.
Oprócz procedur technologicznych zapytaj wykonawcę o system zarządzania materiałami. Do każdej partii stali nierdzewnej oraz spoiwa wykonawca powinien przedstawić atesty hutnicze 3.1 zgodnie z normą PN-EN 10204. Dokument ten potwierdza skład chemiczny oraz własności mechaniczne dostarczonego surowca. Równie ważna jest pełna identyfikowalność materiałowa, która gwarantuje, że do zlecenia nie trafi przypadkowa partia stali o obniżonej odporności na korozję.
Jakie warunki warsztatowe decydują o jakości stali nierdzewnej?
Stal nierdzewna jest materiałem wyjątkowo wrażliwym na zanieczyszczenia zewnętrzne, w szczególności na kontakt ze stalami niestopowymi węglowymi. Nawet mikroskopijne drobinki żelaza wprasowane w powierzchnię nierdzewną podczas szlifowania czy obróbki plastycznej stają się zarzewiem agresywnej korozji wżerowej. Z tego powodu rzetelny wykonawca musi zapewnić odpowiednie warunki lokalowe i sprzętowe, określane często mianem czystego warsztatu.
Prace ze stalą kwasoodporną i nierdzewną powinny odbywać się w wydzielonej strefie, całkowicie odseparowanej od stanowisk obróbki stali czarnej. Niedopuszczalne jest używanie tych samych narzędzi, takich jak szczotki druciane, tarcze szlifierskie, rolki zwijarek czy stoły spawalnicze, do obu tych grup materiałowych. Oprzyrządowanie dedykowane stalom nierdzewnym musi być wykonane ze stali nierdzewnej lub pokryte materiałami niemetalicznymi, aby wyeliminować ryzyko kontaminacji ferrytycznej.
Równie ważnym aspektem procesu TIG jest ochrona grani spoiny. Podczas spawania rur i zbiorników wykonawca musi stosować gazowe formowanie grani, wprowadzając do wnętrza elementu gaz ochronny, najczęściej czysty argon. Pominięcie tego kroku prowadzi do natychmiastowego utlenienia wewnętrznej strony spoiny, potocznie nazywanego zjarzeniem metalu. Tak uszkodzone złącze bezpowrotnie traci swoje właściwości antykorozyjne, a jego oczyszczenie od środka w gotowym elemencie bywa technicznie niemożliwe.
W jaki sposób weryfikować jakość wykonanych spoin?
Ostatnim, lecz równie krytycznym etapem współpracy z wykonawcą jest kontrola jakości i odbiór gotowych elementów. Każda spoina wykonana metodą TIG podlega ocenie wizualnej, jednak w przypadku instalacji ciśnieniowych, konstrukcji nośnych czy rurociągów procesowych konieczne jest zastosowanie bardziej zaawansowanych badań nieniszczących, określanych skrótem NDT. Przed podpisaniem zlecenia należy ustalić, jaki poziom jakości złączy według normy PN-EN ISO 5817 jest wymagany dla danego projektu, przy czym poziom B oznacza najwyższe kryteria jakościowe.
Badania wizualne są podstawą każdego odbioru i powinny być przeprowadzane przez certyfikowanego inspektora z uprawnieniami VT2. Kontrola ta pozwala wykryć niezgodności spawalnicze na powierzchni lica i grani, takie jak podtopienia, pory, pęknięcia czy brak przetopu. W przypadku bardziej wymagających aplikacji stosuje się badania penetracyjne, które ujawniają drobne pęknięcia powierzchniowe niewidoczne gołym okiem, a także metody objętościowe, czyli badania radiograficzne lub ultradźwiękowe, pozwalające zajrzeć w głąb spoiny bez niszczenia elementu.
Nie zapominaj również o chemicznej obróbce wykańczającej. Nawet najlepiej wykonana spoina TIG wykazuje strefę przebarwień termicznych, w której warstwa pasywna chromu uległa zubożeniu. Profesjonalny wykonawca ma obowiązek przeprowadzić trawienie i pasywację złączy, chemicznie lub elektrochemicznie, co przywraca pełną odporność korozyjną na całej powierzchni elementu. Po zakończeniu tych zabiegów jakość pasywacji można sprawdzić specjalnymi testami kropelkowymi lub potencjometrycznymi.
Dlaczego rzetelny audyt wykonawcy chroni twój budżet?
Wybór wykonawcy konstrukcji ze stali nierdzewnej na podstawie najniższej ceny niemal zawsze prowadzi do problemów eksploatacyjnych, konieczności kosztownych poprawek lub wymiany całych podzespołów. Stal wysokostopowa jest surowcem drogim, a naprawa błędów technologicznych, takich jak skażenie ferrytyczne czy zgorzelina wewnątrz instalacji, wielokrotnie przewyższa pozorne oszczędności uzyskane na etapie wyboru oferty. Świadomy inwestor traktuje weryfikację uprawnień i procedur jako niezbędne narzędzie zarządzania ryzykiem finansowym.
Przejrzystość wykonawcy w kwestii udostępnienia certyfikatów ISO 9606-1, instrukcji WPS oraz raportów z badań NDT jest najlepszym wyznacznikiem jego profesjonalizmu. Zakład, który bez wahania przedstawia kompletną dokumentację i pozwala na wgląd w warunki panujące na hali produkcyjnej, daje pewność, że proces spawania TIG przebiegnie zgodnie ze sztuką inżynierską, a gotowy wyrób zachowa deklarowane parametry wytrzymałościowe i korozyjne przez dekady.